咨询电话:13530590625 咨询电话:13530590625


 全国免费客服电话 13530590625
邮箱:ecd.tony@hotmail.com
手机:13530590625
电话:13530590625
地址:广东省深圳市宝安区西乡街道草围社区龟山路105号201
发布时间:2026-09-22 19:15:05 人气:44
热处理过程是对原材料和零件性能影响最大的工艺过程之一。很多工业领域都将热处理认定为特殊工艺 (Special Process),并要求开展重点控制和审查。航空和国防领域著名的NADCAP审核针对热处理过程专门设置了AC 7102系列检查单。汽车制造业也建立了CQI-9规范用于指导热处理过程。此外,航空航天工业还颁布了专门用于指导高温测量 (Pyrometry) 过程的规范——AMS 2750。
AMS 2750 规定了热处理对设备,高温仪表,热电偶,系统精度测试 (System Accuracy Test) 和温度均匀性检查 (Temperature Uniformity Survey, 以下简称TUS) 等方面的要求。以上各项是保障原材料或零件按相关规范进行热处理的必要条件。
作为规范最重要的内容之一,TUS 的主要目的是确认和验证炉膛工作区内的温度均匀性特征。应当注意的是,炉温均匀性特征与炉子适用的温度区间,升温速度,是否装料和装料多少等条件密切相关。所以在进行TUS前,应首先确定好上述前提条件。
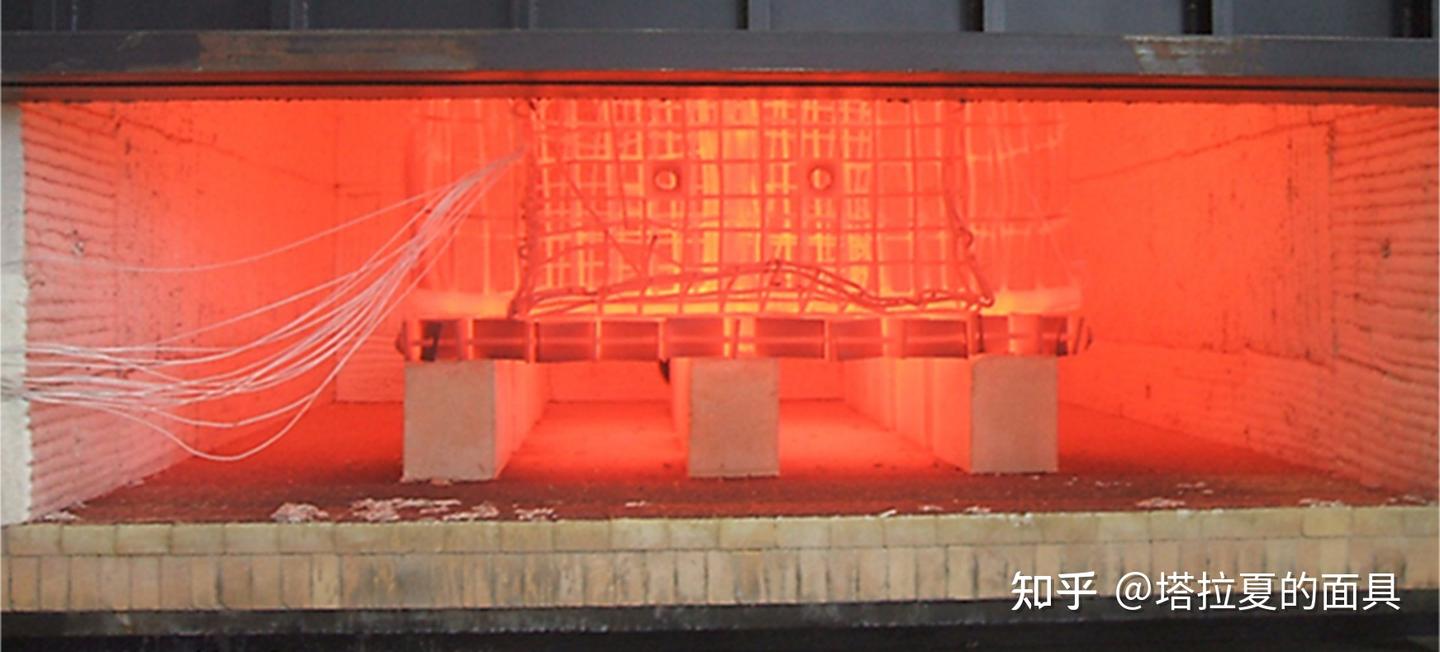
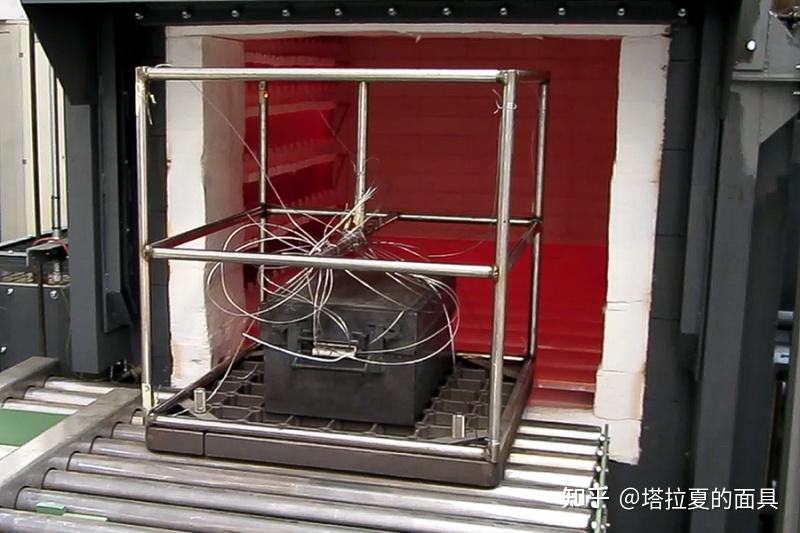
TUS进行中
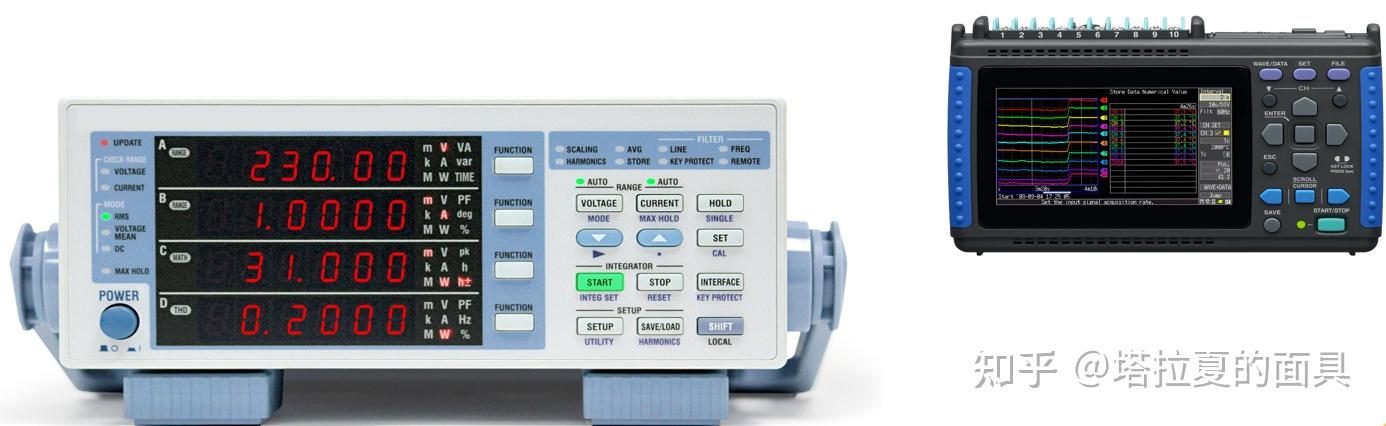
TUS 过程的温度数据需要按照规范要求记录。目前,常用的方式是使用多通道温度数据记录仪 (Multi Channel Chart Recorder)。通过连接热电偶并设定好记录间隔,记录仪可以记录过程的温度数。温度数据记录仪可以分为炉外型和穿炉型。炉外型温度记录仪多用于箱式炉或批次炉,而穿炉型记录仪通常用于连续式热处理炉。穿炉型设备的应用会受到热处理炉入口出口位置,穿炉长度,温度范围等因素的影响。
多通道温度数据记录仪
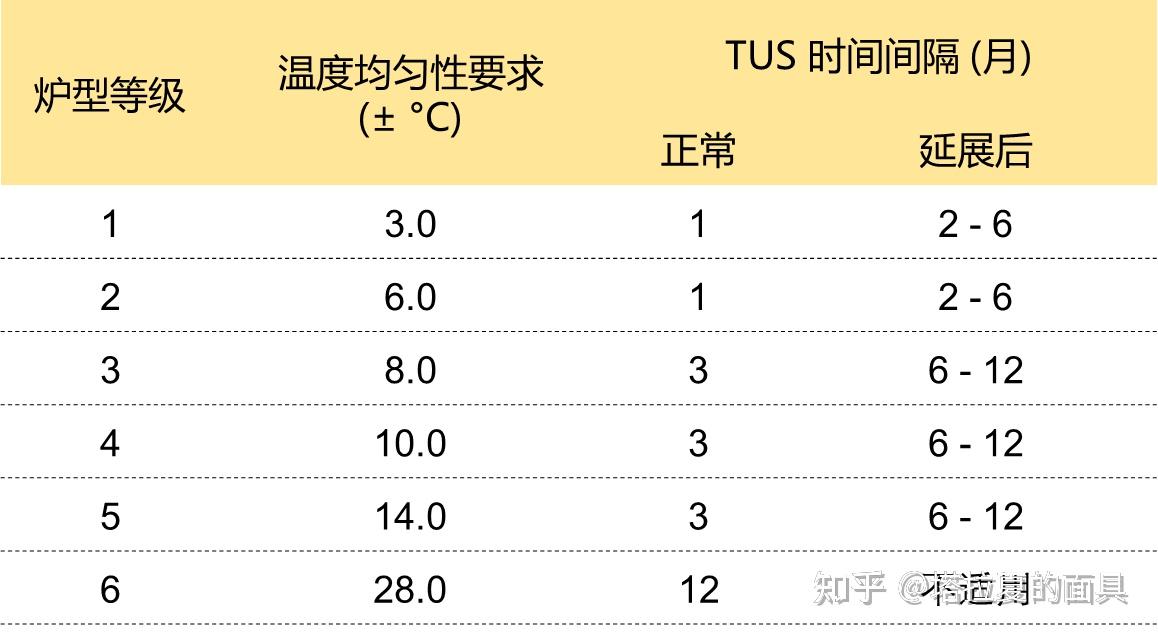
一台新炉子完成安装调试后,要参照设计和规范要求开展首次 TUS (Initial TUS)。首次 TUS 的主要任务是确认炉子合格工作区的位置和尺寸,并据此得出炉子的类型和等级。合格工作区是指炉膛内的某一特定空间,该空间内的炉温均匀性特征经 TUS 验证可以满足相应的规范要求。温度均匀性通常用 ±X℃ 来表示,如下表所示。
炉型等级的温度均匀性及TUS时间间隔要求 来源:AMS 2750
例如,一台炉子的目标运行温度为900℃,TUS 得出其温度波动范围为±7°C,所以应将它划归为3级炉。炉子的等级越高(1级最高),则炉温越接近设定温度。或者炉温围绕目标温度的波动范围越窄。
首次TUS完成后,应对炉温均匀性特征进行周期性持续检验。周期性 TUS 的频次取决于炉子的等级和所配置的仪器类型,具体要求见 AMS 2750 。此外,炉子经过改造或大修后也要重新对炉温均匀性特征进行检查,这类 TUS 的作用相当于首次 TUS 。
例如,配备 B 型仪表的 2 级炉需要每月进行一次 TUS,而配备 B 型仪表的 5 级炉只需每季度进行一次 TUS。温度测控仪表的类型及其功能要求详见 AMS 2750 。执行方面,AMS 2750 提供了 TUS 延展的机会。如果一台炉子连续完成指定数量的 TUS, 且均满足温度均匀性要求,那么 TUS 周期可以延展。例如上面配备了 B 型仪表的 2 级炉,如果连续四次 TUS 都能够满足炉子等级所对应的温度均匀性要求,则 TUS 的频次可以从每月调整为每季度。TUS 周期的延展对于材料和零件生产厂家有诸多好处,包括减少过程控制文档,降低劳动力/材料成本,减少停机时间,提高设备使用率等。当然,热处理执行方必须保留完整的可追溯数据和文件以供审核方查阅。
进行 TUS 前,要准备好与炉膛形状或合格工作区形状相匹配的框架 (Rack) 以固定热电偶位置。TUS 可以在空炉状态下进行,也可以在带料情况下进行。空载时一般将热电偶固定在框架的特定位置上,而带料 TUS 时,既可以使用框架固定热电偶,也可以通过埋偶的方式将热电偶固定在附加料块上。需要注意,针对同一台炉子,周期性 TUS 的测试方式必须与首次 TUS 保持一致。
TUS框架用以固定热电偶
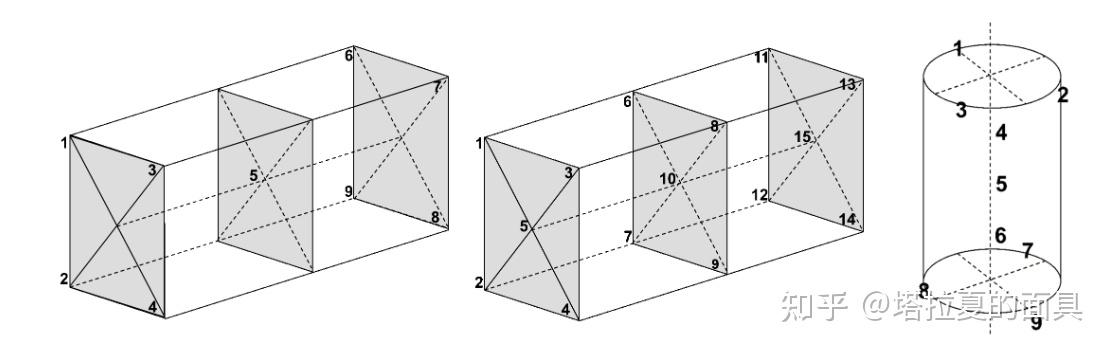
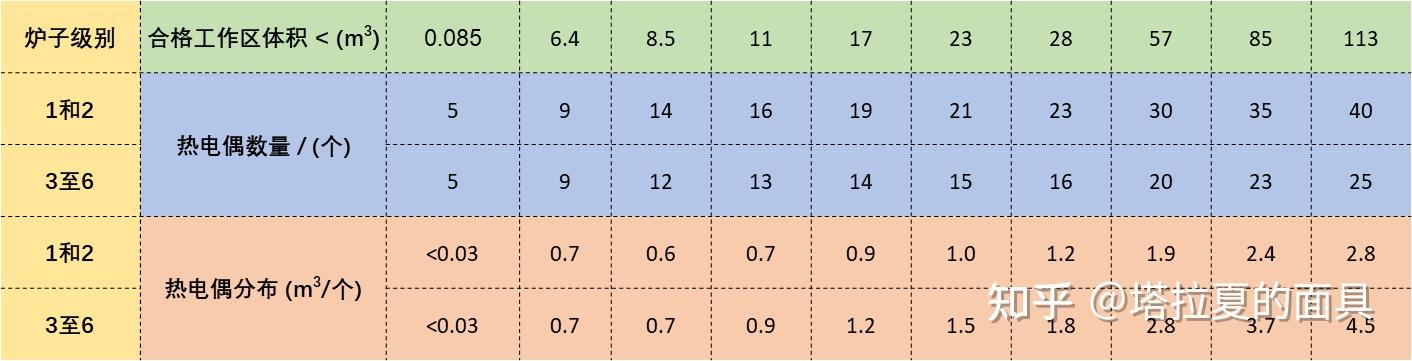
另外,实际生产中热处理物料的重量和体积通常难以固定。因此,多数自行进行热处理的材料或零件厂家 (In-house Heat Treater) 只会针对炉子的某一特定区域开展 TUS,后续在该区域重复执行 TUS。热电偶的数量和分布应满足下表要求。如果炉膛尺寸大于表中涉及的最大尺寸,则应使用 AMS 2750 中的计算公式计算所需热电偶的数量。通常情况下,工作区体积越大,实际温度围绕目标温度波动越大。
AMS 2750中热电偶分布的举例
热电偶的数量和分布要求 来源:AMS 2750
AMS 2750并没有对 TUS 过程中炉内的气氛做出具体的规定。一般要求与实际生产的炉内气氛保持一致即可。
1) 确保热电偶的绝缘层完好,避免热电偶导线与金属直接接触;
2) 为保持测温条件的一致性,推荐采用点焊方式连接和固定热电偶。扭结连接可能在测温条件方面引入差异;
3) 炉子设计安装时,尽可能留有专门的热电偶导线通道,避免热电偶导线直接穿过炉门与炉体的缝隙,对炉内温度特性产生影响;
4) 应保持热电偶的入口位置不变。热电偶导线上热 — 冷过渡位置的频繁变化可能会影响热电偶的测试精度;
5) 热电偶的测温端距离任何表面应至少76mm (3英寸) 远(料温偶除外);
6) 避免热电偶受到折弯和矫直及循环过程,这样有可能使热电偶产生校准误差。
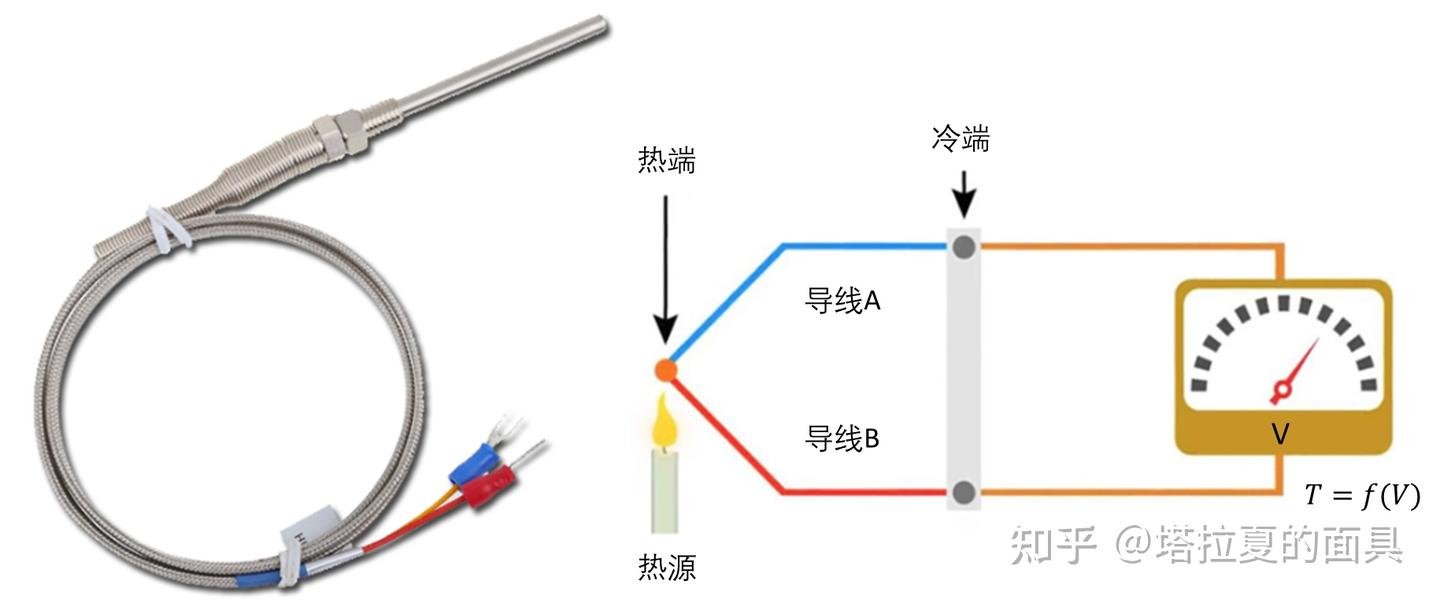
热电偶测温原理示意
建立一套 TUS 的标准执行程序并对人员进行培训考核,有助于提高 TUS 的准确度和执行效率。一些具体的要求包括:
1) 周期性 TUS 之前必须首先确认待测炉子的级别。一台炉子的不同区域有可能满足多个级别。但必须把握一点——如果装料区域的温度均匀性不能满足材料或零件的热处理规范要求,则对应材料或零件不能在该区域进行热处理;
2) TUS 过程中,每个热电偶应至少每2分钟采集和记录一次温度数据,这其中包含升温和完整的保温过程。TUS 的持续时间应至少等于实际生产中最短的热处理时间;
3) 确保在 TUS 过程中,所有仪表及其他电子设备正确接地;
4) TUS 过程中应确保高温仪表周围没有同时在运行的高能量或高频电气设备(如:焊机、等离子切割机等)。这类设备可能会对高温仪表带来电磁干扰,影响读数准确;
5) 只有经过校准的高温仪表才可用于 TUS。同时,校准报告应声明测得该仪表的修正引子 (Correction Factor),并包含将修正引子代入读取值的方法和步骤;
6) TUS 仪表的校准精度必须满足要求。AMS 2750要求 TUS 仪表的精度至少应满足 ±0.6°C 与 ±0.1% 设备读数 (°C) 中较大的一个;
7) TUS 使用的热电偶线应带可追溯性校准证书。证书中必须声明修正因子或误差因子 (Error Factor);
8) 热电偶的分布位置应满足规范要求,且确保热电偶测温端和 TUS 框架直接接触;
9) 首次 TUS 应当清楚定义合格工作区的位置和尺寸(长*宽*高)。不得将材料或零件置于合格工作区之外热处理。如果热处理程序文件中定义的合格工作区体积大于 TUS 框架的体积,将被视为严重不符合项;
10) 无论 TUS 由内部人员实施还是委外执行,公司都必须根据自身情况制定相应的程序文件;
11) 以炉子的实际应用为指导设置温度均匀性要求,没有必要设置超出实际生产要求的温度均匀性目标;
12) TUS 报告内容应覆盖 AMS 2750 要求的所有要求内容,并由专人检查、确认和归档。
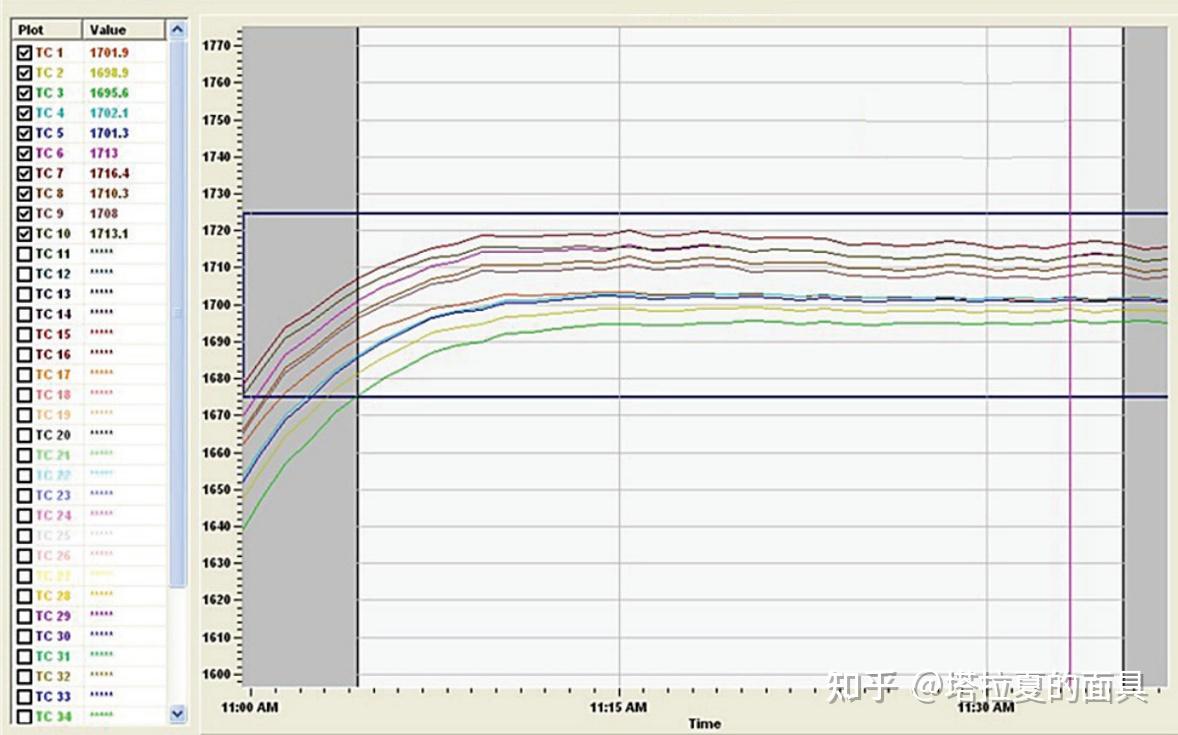
TUS 温度数据记录 (Temperature Log)
TUS 对于规范的热处理操作是必不可少的。无论是否以 AMS 2750 或 CQI-9 为依据进行热处理操作,规范和准确的 TUS 都可以确保热处理过程按照符合规范要求的温度公差进行。
TUS 的执行受到多方面因素的影响,其中包括:制定程序、生产计划、设备及物料准备、人员培训和组织、部门协调等。为了确保 TUS 的执行准确,有必要根据公司的具体情况建立规范的程序文件,使 TUS 过程中的相关方能清晰理解的各自的职能范围及对接流程。
一旦熟悉了设备和规范,热处理执行人员就可以更好地为 TUS 做好准备和协调,并以更精准的方式控制 TUS 的各个环节,从而达到减少停机时间,提升设备利用率的目的。推荐根据 TUS 程序文件制定检查清单,避免出现疏漏。最后,必须完整记录和保存TUS过程的数据。完整和准确的数据记录及报告是获得 TUS 周期延展的必备条件
相关推荐
服务热线